Propiedades básicas
Número atómico = 29.
Cristaliza con estructura cristalina FCC.
Temperatura de fusión = 1084 °C.
Densidad = 8.96 g/cm3
Importancia del Cobre:
- Alta Conductividad eléctrica y
térmica.
- Resistencia a la corrosión
- Facilidad de fabricación
- El Cu y las aleaciones de Cu pueden ser soldadas por varios
métodos (gas, arco eléctrico, resistencia y brazing).
- Propiedades controlables por deformación en frío y TT
- Variedad de colores (depende de los elementos de aleación)
PRODUCCIÓN DE COBRE
Extracción de la materia prima
Mena de Cu rentable cuando posee 0,7 a 2 % de Cu
Hay menas de Cu sulfuradas y oxidadas.

Flotación
La flotación es un proceso físico-químico
que permite la separación de los
minerales sulfurados de cobre y otros
elementos como el molibdeno, del resto
de los minerales
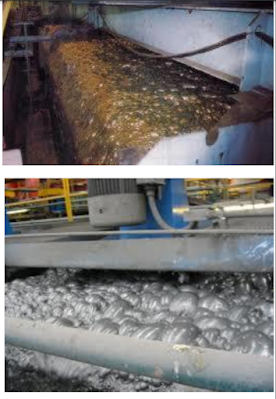
Desde el fondo de las celdas se hace
burbujear aire y se mantiene la mezcla
en constante agitación. Luego de varios
ciclos, se recolecta y seca esta espuma
para obtener el concentrado de cobre
que continua su purificación en los
procesos de fusión y refinado
Se obtiene un concentrado de minerales
sulfurados con aproximadamente 30 %
de Cu.

Fusión
El concentrado de cobre seco se funde
para obtener cobre metálico y otros
elementos.
Metal blanco: corresponde a la parte más
pesada del material fundido y que se
encuentra en la parte baja del convertidor.
Contiene un 70% a 75% de cobre.
Escoria: es la parte más liviana del
fundido, la cual se envía de vuelta al horno
de reverbero o a hornos de limpieza de
escoria para recuperar el cobre
Fusión
El hierro se concentra en la escoria.
El azufre se evacua a través de
chimeneas donde son captados en gran
parte para producir ácido sulfúrico
(H
2SO
4
).
Electrorefinación.
Mediante la electrorefinación se transforman los ánodos producidos en
el proceso de fundición a cátodos de cobre electrolítico de alta pureza.
Este proceso químico de electrólisis, permite refinar el cobre anódico
(ánodo) mediante la aplicación de la corriente eléctrica, obteniéndose
cátodos de cobre de alta pureza (99,99%).
La electrólisis se realiza en celdas electrolíticas donde se colocan en
forma alternada un ánodo (plancha de cobre obtenido de la fundición),
y un cátodo, (plancha muy delgada de cobre puro), hasta completar 30
ánodos y 31 cátodos en cada celda.
La electrólisis consiste en hacer pasar corriente eléctrica por una
solución acuosa de 3 a 4% de sulfato de cobre (SO4
-2
) y 10 a 16% de
ácido sulfúrico (electrolito).
 El sulfato de cobre (CuSO4
) se disuelve fácilmente en agua formando
un electrolito, con cationes Cu+2 y aniones SO4
-2 y se mueven
libremente en la solución. Si 2 electrodos de cobre se sumergen en la
solución, el Cu+2 será atraído hacia el cátodo, cada ion Cu+2 captará
electrones de ella y se convertirá en átomos de cobre neutro.
Similarmente, los iones SO4
-2 se moverán hacia el ánodo donde ceden
2 electrones y se convierten en radical SO4
, pero como no puede
existir en estado eléctrico neutro, reaccionará en el ánodo de cobre y
se formará sulfato de cobre CuSO4.
Este proceso es continuo durante 20 días. El día 10, se extraen los
cátodos y se reemplazan por otros y los ánodos se dejan 10 días más.
Los componentes del ánodo que no se disuelven, se depositan en el
fondo de las celdas electrolíticas, formando lo que se conoce como
barro anódico el cual es bombeado y almacenado para extraerle oro,
plata, selenio, platino y paladio.
Lixiviación en pilas
La lixiviación es un proceso hidrometalúrgico que permite obtener el
cobre de los minerales oxidados que lo contienen, aplicando una
solución de ácido sulfúrico y agua.
Este proceso se basa en que los minerales oxidados son sensibles al
ataque de soluciones ácidas.
Sistema de riego
A través del sistema de riego
por goteo y de los aspersores,
se vierte lentamente una
solución ácida de agua con
ácido sulfúrico en la superficie
de las pilas.
Esta solución se infiltra en la pila
hasta su base. La solución disuelve el
cobre contenido en los minerales
oxidados, formando una solución de
sulfato de cobre, la que es recogida
por el sistema de drenaje, y llevada
fuera del sector de las pilas en
canaletas impermeabilizadas.
El riego de las pilas (lixiviación) se mantiene por 45 a 60 días, después
de lo cual se supone que se ha agotado casi completamente el cobre
lixiviable.
El material restante o ripio es transportado mediante cintas a botaderos
donde se reinicia un segundo proceso de lixiviación para extraer el
resto de cobre.
¿Qué se obtiene del proceso de lixiviación?
De la lixiviación se obtiene una solución de sulfato de cobre (CUSO4
)
con concentraciones de hasta 9 gramos por litro (grpl), la cual es
llevada a diversos estanques donde se limpia, eliminándose las
partículas sólidas que pudieran haber sido arrastradas.
Estas soluciones de sulfato de cobre limpias son llevadas a la planta de
extracción por solvente.
En esta etapa la solución que viene de las pilas de lixiviación, se libera
de impurezas y se concentra su contenido de cobre, pasando de 9grpl
a 45 grpl, mediante una extracción iónica.
CU Y ALEACIONES BASE CU
Las aleaciones base Cu se pueden clasificar de acuerdo a su
elemento principal de aleación.
Aleaciones de alto Cu
Esencialmente el Cu comercialmente puro pertenece a este grupo con
cantidades menores a 0.7% de impurezas.
Son dúctiles y blandos
Pueden contener cantidades
pequeñas de berilio, cromo, cadmio,
hierro, etc.
Cu comercialmente puro:
Normalmente se denominan como
C10100 a C13000
Cu Fire-refined tough pitch: C12500
Se obtiene de ánodos de Cu desoxidado, O entre 0.02 y 0.04%.
Material con alta ductilidad y excelente conductividad eléctrica.
Cu electrolítico “Tough-Pitch” (ETP, CDA110, ASTM B224, C11000)
99,9 %Cu y 0,02 a 0,05 %O
Contiene la misma cantidad de O que el C12500 pero menos de 50
PPM de impurezas metálicas
Es el más económico de los tipos de Cu empleados industrialmente
Se producen alambres, placas, flejes y barras
Este nivel de O no produce inconvenientes, ya que algunas
impurezas insolubles se combinarán como óxidos complejos en lugar
de estar en solución solida en el metal.
Puede ocurrir que a T>400 ºC , el ETP se desoxida por reducción de
gases, especialmente los que poseen H:
El H difunde y reacciona con Cu2O se obtiene Cu desoxidado,
vapor de agua y poros
Fragilización por H (fractura intergranular, debido a las altas
presiones del vapor de agua generado)
Problemas de soldabilidad del ETP en este rango de Temp
Cu libre de oxígeno: Refusión de cátodos de Cu refinados
electrolíticamente, bajo una atmósfera reductora de CO y N:
el O no entra en contacto con Cu
no presenta eutéctico interdendrítico Cu2O ni porosidad
no sufre fragilización por H a Temp. elevadas
Cu desoxidado (DLP)
Desoxidado con P convierte el O en P2O5
P <0,009% no reduce la alta conductividad eléctrica.
Cu desoxidados de alto P (DHP, CDA122)
P > 0,04% menor conductividad eléctrica (85% IACS)
El P evita la adsorción de O durante operaciones realizadas a altas
temperatura. (trabajado en caliente, recocido, soldadura)
Aleaciones Cu-Zn (Latones)
Latones (Cu-Zn) contienen hasta
45 %Zn, dependiendo las
propiedades del contenido de este
elemento de aleación
Latones FCC, monofásicos,
disuelve hasta 39 %Zn a 456 ºC.
Latones BCC, en el rango
468-456 ºC pasa de una estructura
desordenada () a una ordenada
(’)
Latones + bifásicos, con
Zn<48% (aleación más utilizada
60Cu-40Zn).
Si aparece fase , muy frágil y sin
aplicación ingenieril

Latones aleados
Múltiples agregados de Mn, Fe, Sn, Pb, Ni mejoran las propiedades
- Agregados de Mn, Fe y Al al Muntz metal (60/40) “Bronce al
manganeso” ( C86100, C86200, C86300, etc) gran aumento de
resistencia
Agregado plomo a los latones , mejora la maquinabilidad, sin
empeorar la resistencia y dureza pero sí la ductilidad y no se trabajan
en frío.
- Agregado de 1 %Sn al 70-30 “Almirantazgo” mejora la resistencia
a la corrosión en agua de mar (condensadores marinos)
- Agregado de 2 %Al óxido superficial duro (aplicaciones en las que
circula agua de mar a elevada velocidad)
- Agregado de 1 %Sn al Muntz metal “Latón naval” mejora la
resistencia a la corrosión
Corrosión de latones
Aleaciones Cu-Sn (Bronces)
Entre las aleaciones para colada, las más utilizadas son:
- Bronce naval (C90300) Cu88, Sn8, Zn4, utilizado en cojinetes, aros de
pistón, impulsores de bombas, sellos, engranajes, etc.
- Bronce de cañones (C90500, SAE62) Cu88, Sn10, Zn2, utilizado en
cuerpos de bombas, impulsores, válvulas y accesorios de vapor.
- Bronces fosforosos (C90700, SAE 65) Cu89, Sn9, utilizado en
engranajes, sin fin / corona, piezas sometidas a carga elevada a
velocidad moderada. Si se agrega 1,5%Ni (C91700, SAE 65 plus Ni)
mejoran mucho las propiedades mecánicas.
- Bronce mecánico o colorado (C83600, SAE 40) Cu85, Sn5, Zn5, Pb5,
utilizado bujes, cuerpos de bombas, piezas con cargas y velocidades
normales, piezas corrientes coladas.
- Los bronces antifricción (SAE 64, 66, 67) poseen cantidades
elevadas de Pb, hasta 10%, se utilizan en cojinetes sometidos a mucha
carga y velocidades moderadas con posible deficiencia en la lubricación
Aleaciones Cu-Al (Bronces al Aluminio)
Propiedades mecánicas:
Aleaciones Cu-Ni (Cuproníqueles)
Designación y clasificación del cobre y sus aleaciones